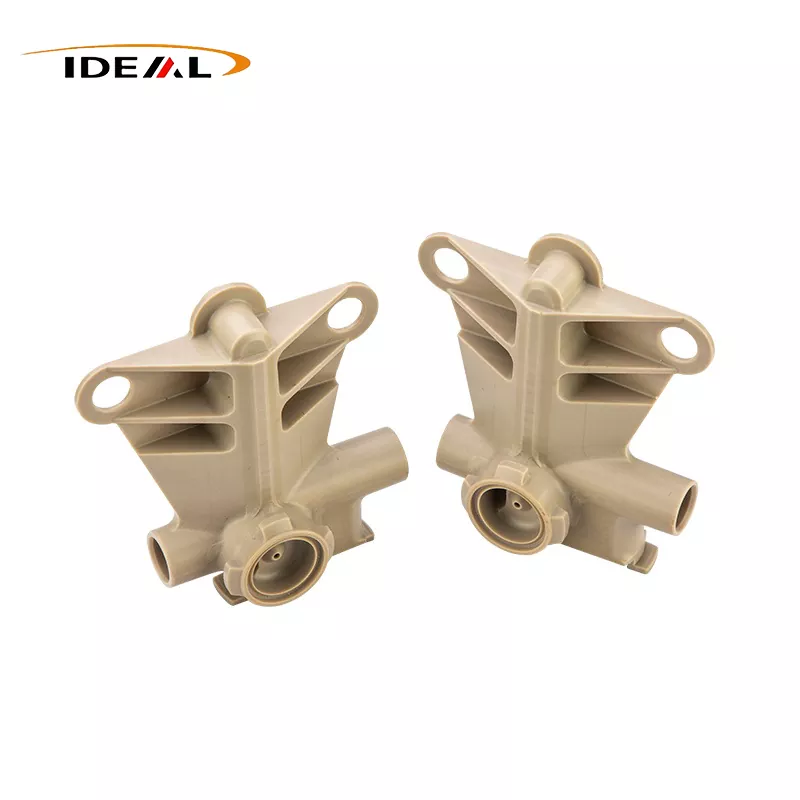
Ako profesionálny čínsky dodávateľ poskytuje Ideal Plastic vysoko stabilné, priemyselné spojovacie prvky PEEK prispôsobené pre extrémne pracovné scenáre, kde tradičné kovové spojovacie prvky nefungujú stabilne. Tieto nemagnetické izolačné spojovacie prvky pokrývajú čisté, uhlíkom plnené a sklom plnené PEEK typy a poskytujú vynikajúcu odolnosť voči vysokým teplotám a korózii pre polovodičové, chemické, medicínske a nové energeticky presné zariadenia. Vďaka viac ako 14-ročným skúsenostiam s výrobou plastov v továrni prijíma štandardizované procesy CNC obrábania a vstrekovania, pričom všetky produkty spĺňajú normy REACH, aby sa zabezpečila dlhodobá prevádzková stabilita presných priemyselných zostáv.
Ideálny plast, spoľahlivý čínsky výrobca, ktorý sa špecializuje na výrobu vysokovýkonných technických plastov, vyrába prispôsobené a štandardné spojovacie prvky PEEK, ktoré nahrádzajú konvenčné kovové spojovacie riešenia pre extrémne priemyselné prostredia. Na rozdiel od bežných plastových spojovacích prvkov, naša séria spojovacích materiálov PEEK využíva vysoko čisté suroviny PEEK a profesionálne upravené plniace receptúry, ktoré kombinujú vyspelé technológie vstrekovania a päťosové CNC presné obrábanie. Všetky produkty prechádzajú prísnou továrenskou kontrolou a ošetrením na zmiernenie napätia, plne spĺňajú priemyselné normy DIN a ISO a riešia hlavné bolestivé body, ako je elektromagnetické rušenie, chemická korózia a starnutie pri vysokej teplote, ktorému čelia kovové spojovacie prvky pri prevádzke presných zariadení.
| Názov produktu | Spojovacie prvky PEEK |
| Materiál | PEEK neplnený, PEEK plnený uhlíkom, PEEK plnený sklom |
| Farba | Čierna, béžová (k dispozícii sú vlastné farby) |
| Typ vlákna | Metrické, imperiálne |
| Externá presnosť závitu | Mainstream používa stupeň tolerancie 6g; Pre vysoko presné polovodičové zariadenia je k dispozícii kvalita 5 g |
| Presnosť vnútorného závitu | Mainstream používa stupeň tolerancie 6H; 5H sa používa pre vysokú presnosť |
| Rozmerová tolerancia | Tolerancia štandardných dielov: ±0,05-0,10 mm; Tolerancia presných vlastných dielov: ±0,02-0,05 mm |
| Drsnosť povrchu | Bežné priemyselné časti Ra1,6-3,2μm; Polovodičový stupeň pre čisté priestory môže dosiahnuť Ra≤0,8 μm |
| Metrické skladové špecifikácie | M1.6, M2, M2.5, M3, M4, M5, M6, M8, M10, M12 |
1. Podľa typu produktu: Vrátane skrutiek PEEK, skrutiek PEEK, matíc PEEK, plnených svorníkov PEEK, podložiek PEEK a svoriek PEEK, ktoré tvoria kompletnú sadu plastových upevňovacích riešení.
2. Podľa typu hlavy skrutky: Krycie skrutky s nástrčnou hlavou, skrutky Torx, skrutky so šesťhrannou hlavou, skrutky s plochou hlavou a zápustnou hlavou pre rôzne požiadavky na montážny priestor.
3. Podľa stupňa aplikácie: Všeobecná priemyselná trieda, polovodičová trieda a medicínska trieda so zodpovedajúcimi kontrolami surovín a čistoty pre každú triedu.
PEEK (Polyetheretherketone) poskytuje základný výkonnostný základ pre spojovacie prvky PEEK a jeho stabilná molekulárna štruktúra prináša viacero funkčných výhod, ktorým sa konvenčné technické plasty nemôžu rovnať.
1. Izolácia a elektrická izolácia: Nenaplnený PEEK je vo svojej podstate izolačný a nevodivý, izoluje vodivé cesty medzi komponentmi a modulmi ochranných obvodov.
2. Ochrana proti rušeniu nemagnetického a magnetického poľa: PEEK je úplne nemagnetický a nedá sa zmagnetizovať ani vytvárať magnetické polia.
3. Odolnosť proti chemickej korózii: PEEK odoláva väčšine rozpúšťadiel, slabým kyselinám a zásadám a mnohým bežným priemyselným chemickým roztokom.
4. Nízke emisie a čistá montáž: Materiál PEEK vykazuje nízke emisie plynov a minimálnu kontamináciu úlomkami vo vnútri utesnených komôr zariadenia.
5. Zníženie hmotnosti a odľahčenie: V porovnaní s upevňovacími prvkami z nehrdzavejúcej ocele výrazne znižuje hmotnosť, vďaka čomu je vhodný pre letecké testovacie komponenty a ľahké zostavy zariadení.
Vďaka týmto kombinovaným vlastnostiam je rad spojovacích prvkov preferovaný, keď kovové časti predstavujú nežiaducu vodivosť, magnetizmus alebo riziko korózie.
Závitové spojovacie prvky PEEK sa vyrábajú dvoma hlavnými spôsobmi: CNC obrábanie a vstrekovanie. Vysoká teplota topenia a nízka tepelná vodivosť PEEK vytvára odlišné limity spracovania medzi týmito dvoma metódami.
Ako hlavný proces väčšina polovodičových, medicínskych a vysoko presných spojovacích aplikácií využíva rezanie tyčí alebo plechov. Nie sú potrebné žiadne formy, čo umožňuje prototypovanie, malosériovú výrobu a neštandardné prispôsobenie. Poskytuje spoľahlivú presnosť závitu a rozmerovú konzistenciu.
Výzvy CNC obrábania spočívajú v:
● Silné opotrebovanie nástrojov na plnivo: PEEK plnený uhlíkom a skleneným vláknom má vysokú tvrdosť, čo vedie k rýchlemu opotrebovaniu tvrdokovových nástrojov počas rezania. Po otupení nástroj roztrhne profil závitu, čo spôsobí otrepy a mikrotrhliny, ktoré je ťažké odhaliť voľným okom, ale po montáži sú veľmi náchylné na vylamovanie. Musia sa používať diamantové alebo vysokokvalitné karbidové nástroje, ktoré si vyžadujú časté výmeny nástrojov a údržbu, čím sa zvyšujú náklady na obrábanie.
● Tepelné napätie pri obrábaní a riziká zvyškového napätia: PEEK má zlú tepelnú vodivosť, čo sťažuje odvod tepla počas rezania. Lokalizované vysoké teploty môžu spôsobiť degradáciu materiálu a bielenie. Ak sa po hrubom opracovaní nevykoná uvoľnenie napätia, zvyškové napätie zostane vo vnútri dielu. Po skladovaní a zahrievaní dochádza k deformácii a praskaniu závitu, čo má za následok časté defekty v priemysle. Problémy so stresom sú obzvlášť výrazné pri malých dieloch M2 a M3.
● Ťažkosti pri obrábaní malých závitov: Spojovacie prvky Micro PEEK ako M2 a M2.5 majú tenké závity a sú krehké. Závitníky sú náchylné na zlomenie pri závitovaní a pri obrábaní ľahko vznikajú skryté mikrotrhliny; výťažnosť je nízka, na rozdiel od ultra vysokej výťažnosti skrutiek z nehrdzavejúcej ocele.
PEEK má bod topenia nad 343 ℃, čo si vyžaduje špecializované vysokoteplotné formy a zariadenia na vstrekovanie. Procesné okno je úzke a počiatočná investícia do formy je vysoká. Vysoká investícia do formy a dlhé cykly otvárania formy; obmedzená presnosť závitu, náchylná na nedostatok materiálu a otrepy; vysoká miera chybovosti pre zložité tvary hlavy a diely malých rozmerov.
Ťažkosti pri vstrekovaní spočívajú v bode topenia PEEK nad 343 ℃, čo si vyžaduje vysokoteplotné sudy a formy. Nedostatočné sušenie môže viesť k vzduchovým bublinám a strieborným pruhom vo vnútri produktu; nedostatočná teplota formy vedie k nedostatočnej kryštalinite, čo výrazne znižuje teplotnú odolnosť a odolnosť proti tečeniu. Vstrekované závity sú náchylné na nedostatok materiálu, praskanie a otrepy a spoľahlivosť je nedostatočná vo vysoko presných aplikáciách.
Ideal Plastic starostlivo kontroluje oba procesy, pričom vyberá správnu výrobnú metódu na základe objemu šarže, veľkosti, presnosti a stupňa aplikácie každej objednávky.
Každá séria spojovacích prvkov PEEK prejde pred odoslaním definovanou sadou výrobných kontrolných a kontrolných krokov, čím sa minimalizujú skryté riziká zlyhania v zariadeniach vyššej kategórie.
1. Kontrola závitov: 100% kontrola meradiel chodu/neprechádzania závitu; gomery by sa mali zaskrutkovať hladko a no-go meradlá by nemali zaskrutkovať viac ako 2 závity; malé veľkosti ako M2 a M3 majú špeciálne skríning na kontrolu vyštiepených závitov a mikrotrhlín.
2. Rozmerová kontrola: Merania sa vykonávajú pri izbovej teplote (20 ℃), aby sa predišlo chybám merania spôsobeným tepelnou rozťažnosťou a kontrakciou; kritické rozmery sa kontrolujú pomocou posuvných meradiel a mikrometrov podľa výkresov alebo noriem; Pre vzorky presných dielov sa pripravujú plnorozmerné správy.
3. Vizuálna kontrola + odber vzoriek z lupy: Skontrolujte diely, či nemajú praskliny, zárezy, spálené bielenie a otrepy; závity a drážky hlavy by nemali mať zborcené okraje a odštiepené rohy; komponenty plniva by sa mali kontrolovať na zhlukovanie plniva a výčnelky.
4. Overenie deštruktívneho odberu vzoriek (špecifikácie pre vysoké riziko): Pri malých sériách, ako sú M2/M2,5, sa odoberajú vzorky na deštruktívne testovanie krútiaceho momentu, aby sa overila odolnosť závitu voči deštruktívnym silám a vopred sa identifikovali potenciálne skryté riziká prasklín.
5. Kontrola čistoty (polovodičová kvalita): Ultrazvukové čistenie na odstránenie mikročastíc rezného odpadu; čisté, antistatické balenie, aby sa zabránilo sekundárnej kontaminácii.
Tieto viacstupňové kontroly pomáhajú zákazníkom vyhnúť sa bežným problémom s kvalitou, ktoré sa vyskytujú pri lacných alternatívach dostupných na trhu.
Na výrobu spojovacích materiálov sa používa veľa vysokovýkonných termoplastov. Výber správneho polyméru vyžaduje vyváženie teplotnej odolnosti, tečenia, krehkosti a chemickej kompatibility pre cieľovú zostavu.
| Materiál | Kľúčové silné stránky | Hlavné obmedzenia | Typická aplikácia |
| PEEK | Vyvážená húževnatosť, nízke uvoľňovanie plynov, široká chemická odolnosť, kontrola žíhacieho napätia | Vysoké náklady na suroviny, tečenie nad Tg 143 ℃, obmedzené proti silným oxidantom | Polovodičové vákuum, lekárske MRI, prostredie chemickej korózie |
| PI | Odolnosť voči ultra vysokej teplote, nízke vákuové odplyňovanie | Veľmi krehké závity, ťažko znovu zmontovateľné, vysoká náročnosť obrábania | Statické svietidlá na ultra vysoké teploty s minimálnou demontážou |
| PAI | Vysoká tuhosť, dobrá odolnosť proti opotrebeniu, stabilný pri zvýšenej teplote | Vyššia krehkosť ako PEEK, vysoká absorpcia vlhkosti, riziko praskania pri namáhaní v určitých médiách | Vysokoteplotné statické upevnenie odolné proti opotrebovaniu |
| PPSU | Vysoká rázová húževnatosť, možnosť opakovanej sterilizácie parou | Nižšia dlhodobá tepelná odolnosť, obmedzená odolnosť voči rozpúšťadlám, vyššie odplyňovanie | Upevnenie zdravotníckych a potravinárskych zariadení |
| PPS | Nižšie náklady, dobrá retardácia horenia a odolnosť proti hydrolýze | Krehké závity, slabá odolnosť proti tečeniu, nevhodné pre vákuovú triedu | Stredneteplotné upevnenie statickej izolácie s obmedzeným rozpočtom |
| PEI | UL94 V0, dobrá rozmerová stálosť, jednoduchšie vstrekovanie | Nekryštalický, stredná chemická odolnosť, vyššie vákuové zrážanie | Elektronické a všeobecné lekárske upevnenie izolácie |
Žiadny jeden materiál nefunguje pre všetky prípady použitia. Porovnávacia tabuľka pomáha inžinierom rýchlo zúžiť možnosti materiálov podľa pracovnej teploty, požiadaviek na vákuum, vystavenia chemikáliám a frekvencie údržby.
Prípad 1: Dávkové krakovanie skrutiek M3 CF PEEK v polovodičových vákuových komorách
Symptóm: Všetky skrutky prešli testovaním zostavy, ale po 50 cykloch pri vysokej teplote začali praskať.
Hlavná príčina: Priama konečná úprava po CNC hrubovaní, vynechanie medzižíhania, čo má za následok zvyškové rezné napätie a kombinované uvoľnenie napätia z tepelných cyklov.
Riešenie: Implementujte nútené hrubovanie, žíhanie a dokončovanie.
Prípad 2: Dlhodobé uvoľnenie v chemickom zariadení, bez viditeľných zlomenín
Symptóm: Krútiaci moment montáže bol na mieste, žiadne praskliny, ale predpätie sa po teplotnom cykle neustále znižovalo.
Hlavná príčina: Prevádzková teplota prekročila Tg (143 ℃), čo má za následok nesúlad s dotvarovaním a tepelnou rozťažnosťou pri nepretržitom zaťažení.
Riešenie: Vymeňte za typ GF PEEK, pridajte podložky PEEK a implementujte proces pravidelného opätovného uťahovania.
Prípad 3: Vstrekované skrutky PEEK neporušené pri izbovej teplote, rýchle odizolovanie závitu pri vysokých teplotách
Fenomén: Prejde testom pri izbovej teplote, ale závity rýchlo zlyhávajú pri 180 °C.
Hlavná príčina: Nedostatočná teplota formy, nízka kryštalinita časti a nedostatočná odolnosť voči tečeniu pri vysokých teplotách.
Riešenie: Nahraďte ho CNC opracovanou a žíhanou verziou.
Tieto praktické príklady ukazujú, že rozhodnutia o nákupe by sa nemali spoliehať len na cenu, ale aj na úplnú kontrolu procesu vrátane žíhania a riadenia kryštalinity.
A1: Existuje mierne riziko uvoľnenia. PEEK má väčší koeficient tepelnej rozťažnosti ako kov a striedanie horúcich a studených teplôt spôsobí zníženie predpätia, ktoré možno kompenzovať podložkami a pravidelne doťahovať.
A2: Plne podporované. Prispôsobenie špeciálnych stúpaní závitov, tvarov hláv, stupňov a nepravidelných štruktúr na základe zákazníckych 2D/3D výkresov je k dispozícii bez potreby výroby foriem.
A3: Za normálnych prevádzkových podmienok pri izbovej teplote môžu vydržať takmer neobmedzene. Pri vysokej teplote, korózii a dynamických vibráciách životnosť závisí od výberu materiálu a montážneho momentu. Správny výber môže zabezpečiť odolnosť počas celého životného cyklu zariadenia.
A4: Nevyplnený PEEK ≥1,5D; CF PEEK ≥2D (D = menovitý priemer závitu). Spojovacie prvky PEEK s jemným závitom sa neodporúčajú z dôvodu ich nízkej pevnosti v šmyku.
A5: Nevhodné pre primárne nosné konštrukcie so silným nárazom, silné oxidačné kyslé prostredie alebo aplikácie vyžadujúce extrémne vysokú silu predbežného utiahnutia. Mechanická pevnosť je nižšia ako u kovových spojovacích prvkov.